压铸废气处理方法|压铸机废气怎么处理|铸造厂压铸机废气处理案例
锻造加工厂废液操作全详细分析
精铸厂工业废气成分表与来源于
生产销售厂废水由来广泛的且化学成分错综复杂,在生产销售各过程均有会产生。
锻造时候
此时候合金融化时,溶炉不单脱离许多含合金烟尘颗料的废水,如腐蚀的硅、腐蚀的铝等,若适用焦碳、轻油等染料,还由于自燃转成二腐蚀的硫(
SO2
)、氮金属氧化物物(
NOx
)等有危害气味。以冲天炉实例,油料挥发引发的粉层、
SO2
、
NOx
有机废气浓度较高,严重的破坏自然环境。
浇制与空气冷却阶段
浇筑 时,高温环境金属件材料液赋予合金模具,会导致大量的温气与粉尘,在这当中含有金属件材料空气氢氧化物粉尘等。冷确步骤,铸件诞生的温气中也会裹挟颗粒状物与溶解性有机的肥料物(VOCs),如苯、甲苯等,等等成分多由型砂内有机的肥料粘合剂助燃或分析导致。
外形与砂补救时
外观时,型砂、胶结剂在绞拌、气流输送和完成全过程中会扬着煤尘有机废气排放。砂操作工部的湿法机体再生系统的或湿式布袋袋式除尘器一定会自然排出含自动隐藏物的废水处理方法有机废气排放,进步骤更重生态破坏。
另一助手环节
清砂、研磨、喷砂等方法会引起非常多的灰尘浓度与废气排放。这类,研磨阶段中五金外观的悬挑脚手架物被磨落,建立五金灰尘浓度,此外或者产生一些 VOCs,对药厂车间大的气产品品质导致的恶意后果。
锻造加工厂尾气解决例子
装修案例一:某小型铸工企业主废水治理该项目
实例后台
该机构公司规模比较大,总产量铸件 5 万桶,持有 600 名员工离职。而是,有机废气治理破坏情況形势严峻,冶炼装配成品库生产出高酸度硫化硅烟尘,PM2.5 酸度达 200 - 300mg/m³,浇筑工艺流程增加大批 CO 及苯系物、酯类等 VOCs,装配成品库烟尘酸度远符合标准准。因小粒物和 VOCs 排出屡遭不达到,机构数次受到绿色相关部门处罚决定,乃至存在关停整改意见政治危机。另外,传统艺术布袋净化器除尘布袋多阻塞,年维护保养资金超 120 万,铝粉、铁砂烟尘遇除静电易爆炸声,CO 漏洞风险隐患高悬。
处置新工艺
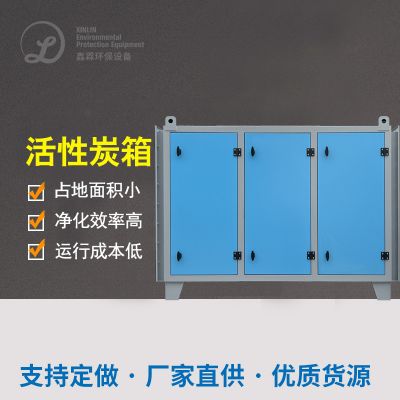
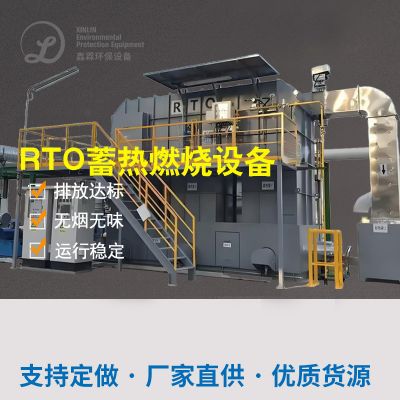
用于 “根源上管治设定 - 多用净化器进行管治 - 自动化实时监控” 生产技术。根源上管治设定因素,在融炼炉、时尚造型线、浇包等产污点装防暴型产品局部通风口罩,风口尺寸按 10 - 15m³/min/ 台设计制作方案的,做到全药厂车间的空气压力集气,同一综合运用精力推送排水管道整合的空气压力设计制作方案的的紧闭推送体系,减轻灰尘浓度2次大气管治。预进行管治 关键期,先用湿式飓风降尘系统器清掉孔径>10μm 的粗颗粒剂灰尘浓度,区分效应≥85%,再根据耐温性 300℃的温度静电放电降尘系统器,进行管治 800 - 1000℃的温度废水,收集 PM10 - PM2.5 灰尘浓度,效应≥95%。管治 VOCs 及有毒乙炔气时,用2组串并联的活性酶炭仟维树脂物理吸附塔,其 VOCs 动态展示树脂物理吸附功率≥1.0kg/m³,苯系物清掉率≥95%,并用于热离氮气循环系统回收(180 - 220℃),脱附效应≥90%;接着随后经促使熔化仪器(RTO)在 280 - 320℃恒温器运作,使 VOCs 被支付转化率≥99%,CO 碳产生标准率≥90%。深层净化器进行管治 与产生标准的环节,依托于覆亚膜布袋降尘系统器(PTFE 除尘袋),筛选导致精度达 PM2.5 产生标准≤5mg/m³,灰尘浓度收集率≥99.9%,并选配隔爆阀 + 泄爆片的防暴设计制作方案的,最后一个根据离心分离引风机将废水合格产生标准至 30 米高烟道。
操作效用
该公司连继 3 年完成祖国坏保项目结束验收,焊接烟尘和 VOCs 排放物少于祖国条件规定值 50%。机 用电量消减 30%,年不浪费的行为商业用电 70 万,年增加生物炭购进费 200 万。生产厂家 PM2.5 氧浓度减退 90%,职员专业病投诉信率减退 80%,好获选 “省市级生态生产厂家”。
例二:某铝合金门窗钢压铸厂 VOCs 工业废气解决好项目
典例历史背景
该压铸厂在种植阶段形成不少高温环保、结垢性尾气,这当中含有不少粉末物、油雾和 VOCs,对周邊环保及在职员工健康的危及很大,急缺方案尾气净化处理项目 以保证达到减排。
解决施工工艺
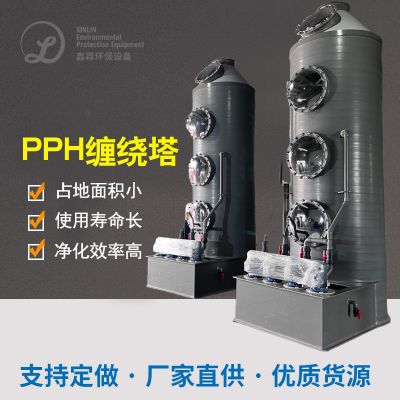
先根据通风式集气罩和快速除尘系统器回收利用烟粉尘,之后烟粉尘进自喷塔预治理 ,删去颗粒剂物、油雾和含酸性气物,然后接着进渗透性炭物理吸收器纵深治理 ,物理吸收烟粉尘中的 VOCs,在最后治理 后的烟粉尘经高处排放物管道铺设外排大气气溶胶。
除理作用
成功的完成工业废气尾气产生造成的污染问題,工业废气尾气产生尾气产生浓硫酸浓度逐年大幅度降低,到达国家地区尾气产生标淮,有效的缓解了相应的环境的质量。
铸造厂有机废气物概述与避免实施方案
冶炼厂的废气情况
历载以来来,伴随《精铸工艺臭氧层危害物印刷废气进行产生进行产生准则》(GB 39726—2020)等干净法律规范方案,精铸的行业印刷废气进行产生源头综合治理工作压力猛增。法律规范对粒状状物、VOCs、血本属等危害物印刷废气进行产生进行产生卫生防护距离规定要求较大上升,如粒状状物渗透压需管理在 10mg/m³ 以上,VOCs 无策划 印刷废气进行产生进行产生需从紧获得外理。未不合格公司企业不只遭遇处罚、去产能或者取缔安全隐患,还会因干净间题溜走大家。精铸印刷废气进行产生物质冗杂,带有粒状状物、VOCs、弱酸性气态等,从单一水平根本无法能够满足源头综合治理各种需求。
改善工作方案
原头控住
主要采用低甲醛释放脱膜剂、升级优化炼制工作温度参数值,可变少 20% - 30% 有机废气造成量。举例说明某企业主改成水溶性脱膜剂后,VOCs 污染物量降低 40%,年节省成本清理费超 30 来万。
进程调控
按照密封生产加工构思、真空集气系统性,可将无组织机构减排物减轻 90%。局部位集气罩针对人体静电净化处理裝置,能优质捕集器压铸机脱膜环节的油雾和粒状物。而且组建设备每季度运营奖惩制度,如布袋除尘器修改、亲水性炭再造,融入第二方评估为了保证减排物合格,合规管理处理危废处理,制止首次破坏罚款单风险分析。
最末端整冶
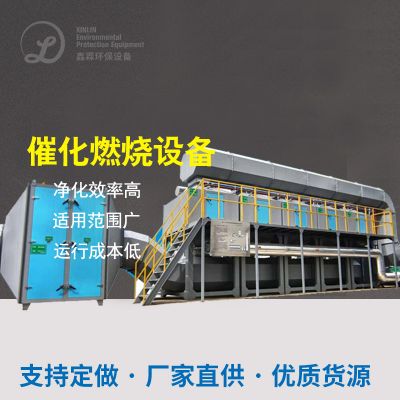
- 高温废气治理与热能回收:熔炼炉废气温度常超 80℃,采用 “热交换器 + 催化燃烧” 组合工艺,可回收热能用于车间供暖或发电,降低综合能耗 20% 以上。如广东某企业采用余热发电系统,年减少外购电力成本 50 万元,同时颗粒物排放浓度低于 5mg/m³。
- 低能耗净化技术应用:针对中低浓度 VOCs,UV 光解和生物滤池技术成本优势显著。UV 光解无需燃料,运行成本仅为燃烧法的 1/3;生物滤池通过微生物降解污染物,运维成本低且无二次污染。
- 智能化与资源化创新:引入物联网技术实时监测废气浓度和设备状态,借助 AI 算法动态调节运行参数,可减少 15% 无效能耗。金属粉尘经布袋除尘后可回炉熔炼,废活性炭再生技术可降低 30% 耗材成本。
铸造厂厂气体整冶需综上采用发祥地标准化管理、的过程 标准化管理和未端整冶机制,不同公司企业现实的事情进行适宜科技整合,能力进行绿色环保达到标准与国家经济收益诚信。

 扫一扫添加微信